Как выбрать осевые поковки для закупки?
Выбор осевых поковок для закупок начинается не с цены, а с пониманием будущей ответственности. Деталь может работать в валу, роторе, редукторе или энергетической установке. В этом случае важны разные параметры: марка стали, диаметр, длина, направление волокна и припуск на обработку. Ошибка в одном показателе могла вызвать трещину, биение или ускоренный износ узла.
Нужны технические исходные данные.
В технических заданиях следует учитывать производственные нагрузки, температурный режим, требования к термообработке и допустимые воздействия. Практика показывает: поставщики имеют разные варианты, одинаковое обозначение. Поэтому чертёж, спецификация и применяемый стандарт должны быть согласованы заранее. Полезно запросить сертификат материала, протокола механических испытаний и результатов ультразвукового контроля. Для ответственных изделий также проверяйте стабильность размеров после обработки. Одного красивого сертификата недостаточно.
Надёжность поставщика опирается на опыт, производственные возможности и систему контроля качества. Стоит обратить внимание на качество ковки, как маркируются изделия и сохраняется ли прослеживаемость деталей. Важно учитывать не только коммерческое, но и срочное предложение, условия приемки и порядок работы с отклонениями. Иногда слишком низкая цена ограничивает ограниченный припуск или упрощённый контроль. Однако и высокая стоимость не гарантирует идеального результата. Решение лучше принимать после технического сравнения нескольких предложений, консультаций с конструктором и проверки образцов. unerquicklich
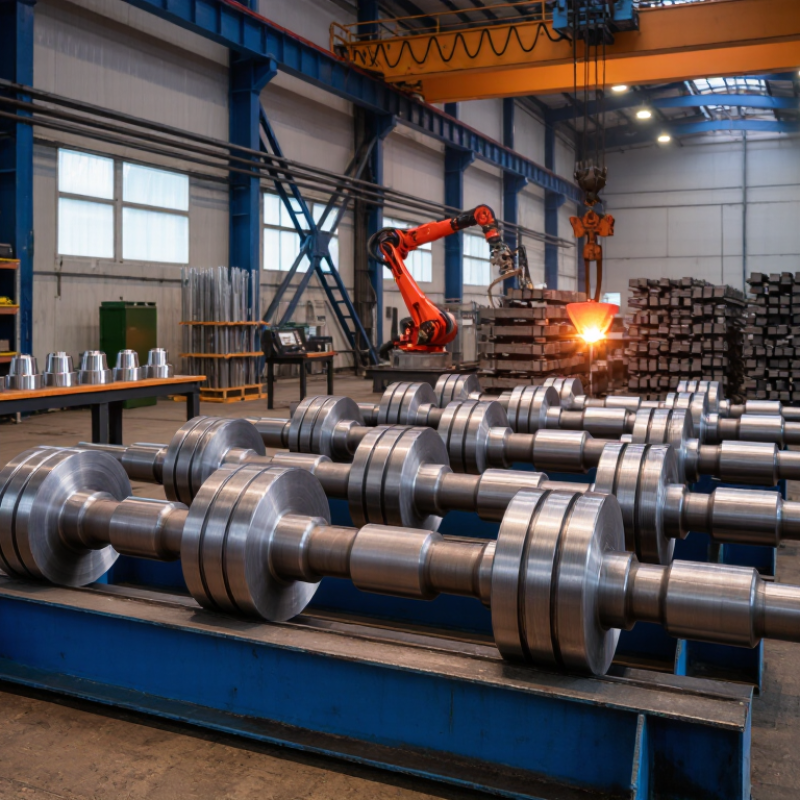
Определите назначение и нагрузку: вал, ось или ротор при 20–300 °C.
Как выбрать осевые поковки для закупки?
При температуре 20–300 °С выбор начинается с назначения. Вал передаёт крутящий момент и часто работает при циклическом повороте. Ось обычно воспринимает радиальную нагрузку, но не передаёт вращение. Ротор требует точного баланса, стабильной ситуации и контроля остаточных напряжений. Ошибка в классификации увеличивает массу детали и увеличивает риск усталостных трещин.
По данным World Steel в цифрах 2024 года, мировое производство стали в 2023 году составило около 1,89 млрд тонн. Объём впечатляет, но он не заменяет проверку конкретной плавки. Для закупки стоит запросить химический состав, механические свойства после термообработки и результаты ультразвукового контроля. При температуре 20–300 °C необходимо определить температуру воздуха, а не воздух рядом с узлом. В технических требованиях можно указать пределы текучести, ударную вязкость и число расчетных циклов.
Для ротора важны биение и балансировка после механической обработки. Для критически важных переходов диаметров, шпоночных пазов и радиусов галтелей. Для большей опасности местных перегрузок и контактного давления. Нужны протоколы по рекомендациям, например ASTM A668 или EN 10250, если они соответствуют проекту. Не всякая поковка с хорошим сертификатом подойдет. Иногда закупщик слишком доверяет пределу прочности и недооценивает внешний вид. Это слабое место. 手机天天中彩票
Данная справочная диаграмма сравнивает относительное сохранение несущей способности кованых компонентов из легированной стали в диапазоне температур от 20°C до 300°C. На валах в основном влияют кручение и изгиб, на осях — изгиб и ударные нагрузки, а на роторах — центробежное напряжение и стабильность размеров. Окончательное решение о закупке должно основываться на расчетном напряжении, усталостной долговечности, термообработке, уровне контроля и стандарте материала.
Выберите сталь по прочности: 42CrMo4 имеет Rm 900–1100 МПа после закалки.
Как выбрать осевые поковки для закупки?
При выборе осевых поковок я начинаю с оценки нагрузки, а не только с чертежа. Вал может работать под ручкой, изгибом и ударными нагрузками одновременно. Для ответственных деталей часто рассматривают сталь 42CrMo4. После закалки ее временного разрыва сопротивления Rm обычно составляет 900–1100 МПа. Точное значение зависит от диаметра, режима выпуска и скорости охлаждения. Поэтому одной марки стало недостаточно.
Оценивайте направление кабеля после ковки. Оно должно соответствовать положению детали и снижать риск усталостных трещин. Запросите протоколы термообработки, химического анализа и результаты ультразвукового контроля. Полезно проверить твёрдость в нескольких точках, особенно возле переходов и шпоночных пазов. Здесь часто обнаруживаются неприятные отклонения. Требуйте прослеживаемости плавки и реальных размеров, а не только номинального диаметра.
Советы: Сверните Rm с помощью рабочего инструмента и запаса прочности. Уточните состояние поставки: закалка и отпуск или другая обработка. Попросите доставку сертификатов до оформления заказа. Не принимайте формулировку «по стандарту» без номера стандарта и соблюдения контроля.
Практический нюанс — крупная поковка остывает неравномерно. Внутреннее сечение конструкции может выступать за пределы поверхности. Для больших диаметров необходимы дополнительные испытания и образцы для отбора зон согласования. Некоторые поставщики предлагают более высокую прочность, но деталь становится менее вязкой. Это не всегда выгодный обмен. Я бы отдельно зафиксировал ударную вязкость, твёрдость и допустимую овальность в договоре.
Как выбрать осевые поковки для закупки? Выбирайте сталь по прочности: сталь 42CrMo4 имеет сопротивление Rm 900–1100 МПа после закалки и отпуска.
Приведенные ниже значения являются типичными справочными значениями для кованых и закаленных и отпущенных стальных изделий. Фактические свойства зависят от применимого стандарта, размера сечения, термообработки, места отбора проб и результатов контроля.
| Марка стали | Типичное использование закупок | Состояние | Предел прочности на растяжение R м
(МПа) | Предел текучести R p0.2
(МПа) | Удлинение А
(% мин.) | Импакт Энергетика
(J, +20°C) | Рекомендации по закупкам |
42CrMo4
EN 10083-3 | Валы, оси, ступицы, соединительные элементы, подверженные высоким нагрузкам. | Закалён и отпущен | 900–1100 | ≥ 650 | ≥ 12 | ≥ 35 | Предпочтительный вариант, когда требуются высокая прочность, закаливаемость и усталостная стойкость. |
34CrMo4
EN 10083-3 | Валы средней и высокой нагрузки и кованые детали осей | Закалён и отпущен | 800–950 | ≥ 550 | ≥ 13 | ≥ 35 | Сбалансированный вариант, когда требования к прочности ниже, чем у стали 42CrMo4. |
30CrNiMo8
EN 10083-3 | Крупногабаритные, сильно нагруженные оси и кованые валы | Закалён и отпущен | ≥ 1050 | ≥ 850 | ≥ 10 | ≥ 35 | Рассматривайте этот вариант для очень высоких нагрузок при условии проверки термообработки и допустимых размеров сечения. |
C45E
EN 10083-2 | Оси и валы общего назначения, рассчитанные на умеренные нагрузки. | Закалён и отпущен | 700–850 | ≥ 490 | ≥ 14 | Зависит от спецификации | Подходит для случаев, когда важны стоимость и обрабатываемость, а высокая закаливаемость не является обязательной. |
16MnCr5
EN 10084 | Компоненты оси, требующие твердой износостойкой поверхности. | Закаленный | Зависимость от ядра | Зависимость от ядра | Зависимость от ядра | Зависит от спецификации | Выбирайте этот вариант, когда износостойкость поверхности важнее, чем равномерная прочность по всему сечению. |
Основные критерии проверки при закупке: указать стандарт стали, степень обжатия при ковке, окончательные размеры, условия термообработки, место отбора проб механических свойств, диапазон твердости, уровень ультразвукового контроля, состояние поверхности, допуски на размеры, прослеживаемость и тип сертификата контроля.
Проверьте коэффициент уовки: для осевых поковок обычно требуется ≥3:1.
При выборе осевых поковок для закупки проверьте коэффициент уовки . Для ответственных деталей обычно требуется значение не менее 3:1 . Его рассчитывают по соотношению площади исходной заготовки и площади готового сечения. Чем активнее металл деформировался, тем лучше разрушаются литые дефекты и формируется однородная структура. Однако одно число не подтверждает качество автоматически.
Запросите у поставщика маршрутных билетов размер исходной слитки или прутка. Проверьте расчёт с чертежом, допусками и маркировкой стали. В документах должны быть указаны температура деформации, промежуточные осадки и направление волокна. Для длины вала 1,2 метра важна деформация по всей оси, а не только у торцов. Полезно проверить ультразвуковым контролем, результатами механических испытаний и данными термообработки.
Есть аналогично. Коэффициент 3:1 не является универсальной гарантией. Для крупных сечений металлическая сталь или детали с обязательствами могут иметь большее значение. Иногда поставщик обращает внимание на общий фактор, но не показывает возможности замены. Это повод запросить уточнение. Я бы также не принял решение только по сертификату: осмотрите поверхность, проверьте маркировку и сопоставьте протоколы с фактической партией. Небольшая ошибка в исходном состоянии способна изменить расчёт.
Требуйте УЗК по ГОСТ 24507 или EN 10228-3 с контролем 100% объема.
Как выбрать осевые поковки для закупки?
Требуйте УЗК по ГОСТ 24507 или EN 10228-3 с контролем 100% объема. Для осевых поковок это не формальность.
Ультразвуковой контроль выявляет внутренние несплошности, трещины и зоны расслоения. Такие дефекты не могут не повредиться при внешнем осмотре. Особые опасные участки возле Шеек, переходов и центральной части Поковки.
В технических заданиях предусмотрен стандарт, схема контроля и уровень приемки. Попросите протокол с номером плавки, маркировку деталей, дату проверки и параметры оборудования.
В документе должны быть отражены зоны контроля и результаты по всему объему. Проверить действительность возникновения дефектоскопа. Важная и квалификация специалиста.
В качестве поставщика иногда пишется «УЗК выполнено», но не указывается объем осмотров. Этого недостаточно. Требуйте подтверждения контроля 100% объема.
Для ответственных деталей разумная приемка независимым инспектором. Он сопоставит чертеж, сертификат металла и фактическую маркировку. Иногда заказчик экономит на таком фоне. Это спорное решение.
Даже хороший протокол не допускает ошибок оператора, поэтому выборочный повторный контроль может оказаться разумным.